Comment trouver la quantité théorique?
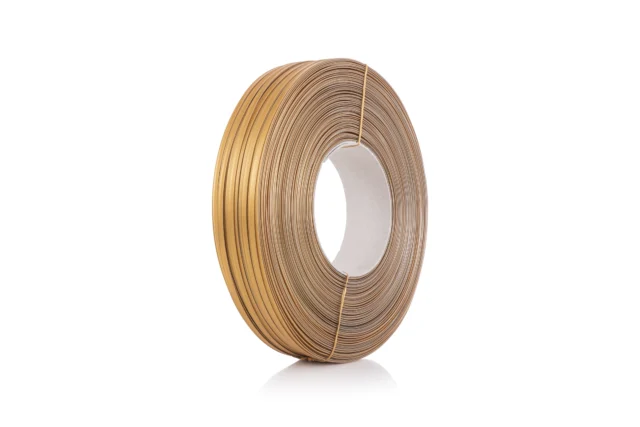
Le nombre théorique de pièces pouvant sortir d’un clip de rouleau est calculé en divisant la longueur du rouleau par la longueur de coupe utilisée par emballage. Les unités doivent être les mêmes. Si le rouleau est connu en mètres et que la longueur de coupe est en millimètres, convertissez d’abord le mètre en millimètres en le multipliant par 1 000.
Nombre théorique de pièces = longueur du rouleau × 1 000 ÷ longueur de coupe. S’il reste des pièces fractionnaires, seules les pièces terminées sont comptées. Ce calcul est basé sur l’hypothèse qu’un clip est utilisé par paquet. Si plus d’une pièce est utilisée par emballage, la consommation totale de coupe doit être prise comme base.
Exemple de calcul pour un rouleau de 500 mètres
Dans un exemple où la longueur de coupe est 40 mm, le rouleau de 500 mètres contient le consommable 500.000 mm. Le processus 500 000 ÷ 40 donne 12 500 pièces théoriques. Cette valeur n’inclut pas les pertes dues aux essais, aux ajustements ou aux consommables inutilisés.
Dans l’exemple, si l’on suppose que 2% du rouleau ne peuvent pas être utilisés, la longueur utilisable diminue à 490 mètres. 490 000 ÷ 40 = 12 250 pièces restantes. 2% n’est qu’un exemple de calcul ici; Il ne s’agit pas d’un taux de déchets mesuré pour les produits Bayplas ou toute machine.
| rouleau | Longueur de coupe | Hypothèse d’incendie | Quantité approximative disponible |
|---|---|---|---|
| 500 m | 40 mm | %0 | 12.500 |
| 500 m | 40 mm | %2 | 12.250 |
| 600 m | 40 mm | %2 | 14.700 |
| 500 m | 50 mm | %2 | 9.800 |
Les hauteurs dans le tableau sont des exemples de calcul. Ce n’est pas une recommandation de changer la longueur de coupe de votre machine. La taille de coupe doit être déterminée par l’emballage et les conditions techniques du modèle.
Calculez vos propres besoins en consommables
Dans l’outil ci-dessous, entrez le métrage, la longueur de coupe, l’hypothèse de gaspillage et le nombre cible de colis. L’outil réduit le nombre de pièces pouvant être complétées par rouleau; arrondit le nombre de rouleaux requis. Le résultat est le calcul de planification basé uniquement sur les valeurs saisies.
[parplas_consommable_calculateur]
Que devrait inclure l’hypothèse de déchets?
Les ajustements effectués au début de la production, les fermetures d’essai, les pièces inutilisables à la fin du rouleau ou les pièces retraitées peuvent entraîner des pertes de consommables. Leur quantité dépend du flux de travail. Bien que l’hypothèse soit utilisée dans la planification initiale, elle devrait être mise à jour avec les dossiers d’étude réels chaque fois que possible.
N’ajoutez pas deux fois la même perte. Si vous avez utilisé un pourcentage de perte dans le compte, la déduction de pièces supplémentaires pour la même perte peut fausser le résultat. Si vous souhaitez suivre séparément les pertes initiales fixes et les pertes en fonction de la quantité de production, configurez l’ordre d’enregistrement en conséquence.
L’utilisation d’un seul ratio commun pour différents produits et machines n’est pas toujours explicite. Tirez parti de vos propres données historiques en enregistrant des conditions telles que les changements d’emballage, les petites séries et les changements fréquents de rouleaux.
Comment convertir le nombre cible de paquets en exigence de rouleau?
Dans l’exemple, si 12 250 pièces utilisables sont attendues d’un rouleau, 20 000 ÷ 12 250 sont effectuées pour 20 000 emballages. Le résultat est arrondi à deux rouleaux pleins. Cela ne signifie pas que les deux rouleaux entiers seront consommés; Les consommables restants sur le deuxième rouleau peuvent être enregistrés séparément pour le prochain plan.
Si l’unité de commande est une boîte, faites également correspondre le nombre de rouleaux au contenu de la boîte. pince à double fil avec clip de couverture médicale Le contenu de la boîte n’est pas le même. Complétez la quantité d’achat en fonction des informations d’emballage du produit concerné.
Dans quels produits ce compte ne peut-il pas être utilisé directement?
Tiesit Pour les produits dont le contenu en rouleau est défini par la quantité, par exemple, l’information initiale n’est pas la quantité. Dans ce cas, le calcul est effectué en fonction du nombre de pièces par rouleau et des pertes en application. N’appliquez pas la formule au mètre à tous les produits en rouleau.
De plus, il ne faut pas supposer que différents diamètres de fil ont la même longueur de rouleau. Vérifiez le diamètre du fil et la table de dosage dans la famille de produits. Pour l’adéquation technique machine-guide de compatibilité des consommables, à des fins de comparaison commerciale Facteurs influençant le prix utilise-le.
Comparer le compte avec l’enregistrement de production
Notez le code de rouleau utilisé, la quantité allouée à la production, l’emballage terminé et les raisons de la perte. S’il y a une différence entre la quantité attendue et la quantité réelle, vérifiez d’abord les valeurs d’entrée et l’unité de comptage. L’outil de calcul ne garantit pas l’ajustement physique, la capacité de production ou la commande; Ceux-ci doivent être évalués séparément.