¿Cómo encontrar la cantidad teórica?
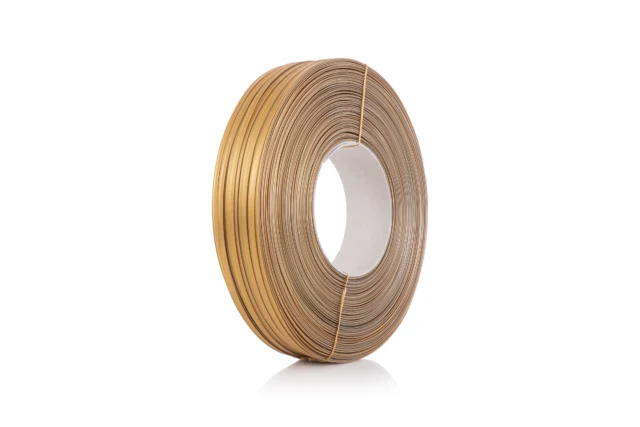
El número teórico de piezas que pueden salir de un clip de rollo se calcula dividiendo la longitud del rollo por la longitud de corte utilizada por paquete. Las unidades deben ser las mismas. Si el rollo se conoce en metros y la longitud de corte está en milímetros, primero convierta el metro en milímetros multiplicándolo por 1000.
Número teórico de piezas = longitud del rollo × 1000 ÷ longitud de corte. Si quedan piezas fraccionarias como resultado, solo se cuentan las piezas completas. Este cálculo se basa en la suposición de que se usa un clip por paquete. Si se usa más de una pieza por paquete, se debe tomar como base el consumo total de corte.
Cálculo de muestra para rollo de 500 metros
En un ejemplo en el que la longitud de corte es 40 mm, el rollo de 500 metros contiene el consumible 500.000 mm. El proceso 500.000 ÷ 40 produce 12.500 partes teóricas. Este valor no incluye pérdidas por pruebas, ajustes o consumibles no utilizados.
En el ejemplo, si se supone que no se puede usar el 2 por ciento del rollo, la longitud utilizable disminuye a 490 metros. 490.000 ÷ 40 = 12.250 piezas restantes. el 2 por ciento es solo un ejemplo de cálculo aquí; no es una tasa de desperdicio medida para los productos Bayplas o cualquier máquina.
| rollo | Longitud de corte | Suposición de fuego | Cantidad aproximada disponible |
|---|---|---|---|
| 500 m | 40 mm | %0 | 12.500 |
| 500 m | 40 mm | %2 | 12.250 |
| 600 m | 40 mm | %2 | 14.700 |
| 500 m | 50 mm | %2 | 9.800 |
Las alturas en la tabla son ejemplos de cálculo. No es una recomendación cambiar la longitud de corte de su máquina. El tamaño de corte debe estar determinado por el embalaje y las condiciones técnicas del modelo.
Calcule sus propias necesidades de consumibles
En la herramienta a continuación, ingrese el metraje, la longitud de corte, la suposición de desperdicio y el número objetivo de paquetes. La herramienta reduce el número de piezas que se pueden completar por rollo; redondea el número de rollos necesarios. El resultado es el cálculo de planificación basado únicamente en los valores ingresados.
[byplas_consumable_calculator]
¿Qué debería incluir la suposición de desperdicio?
Los ajustes realizados al comienzo de la producción, los cierres de prueba, las piezas inutilizables al final del rollo o las piezas reprocesadas pueden causar pérdidas de consumibles. Su cantidad depende del flujo de trabajo. Aunque la suposición se usa en la planificación inicial, debe actualizarse con los registros reales del estudio siempre que sea posible.
No agregue la misma pérdida dos veces. Si usó una pérdida porcentual en la cuenta, deducir partes adicionales por la misma pérdida puede distorsionar el resultado. Si desea realizar un seguimiento de las pérdidas iniciales fijas y las pérdidas en función de la cantidad de producción por separado, configure el orden de registro en consecuencia.
El uso de una relación común única para diferentes productos y máquinas no siempre se explica por sí mismo. Aproveche sus propios datos históricos registrando condiciones como cambios de empaque, tiradas cortas y cambios frecuentes de rollos.
¿Cómo convertir el número objetivo de paquetes al requisito de rollo?
En el ejemplo, si se esperan 12.250 piezas utilizables de un rollo, se realizan 20.000 ÷ 12.250 para 20.000 paquetes. El resultado se redondea a dos tiradas completas. Esto no significa que se consumirán los dos rollos completos; los consumibles restantes en el segundo rollo se pueden guardar por separado para el próximo plan.
Si la unidad de pedido es una caja, haga coincidir también el número de rollos con el contenido de la caja. clip de alambre doble con clip de cubierta médica El contenido de la caja no es el mismo. Complete la cantidad de compra de acuerdo con la información de empaque del producto relevante.
¿En qué productos no se puede utilizar esta cuenta directamente?
Tiesit Para productos cuyo contenido de rollo se define por cantidad, por ejemplo, la información inicial no es la cantidad. En este caso, el cálculo se realiza en función del número de piezas por rollo y las pérdidas en aplicación. No aplique la fórmula basada en medidores a todos los productos en rollo.
Además, no se debe suponer que diferentes diámetros de alambre tengan la misma longitud de rollo. Verifique el diámetro del alambre y la tabla de medición en la familia de productos. Por idoneidad técnica guía de compatibilidad de consumibles de la máquina, para comparación comercial Factores que afectan el precio úsalo.
Comparar cuenta con registro de producción
Registre el código de rollo utilizado, la cantidad asignada para la producción, el paquete completo y los motivos de la pérdida. Si hay una diferencia entre la cantidad esperada y la cantidad real, primero verifique los valores de entrada y la unidad de conteo. La herramienta de cálculo no garantiza el ajuste físico, la capacidad de producción o el pedido; estos deben evaluarse por separado.